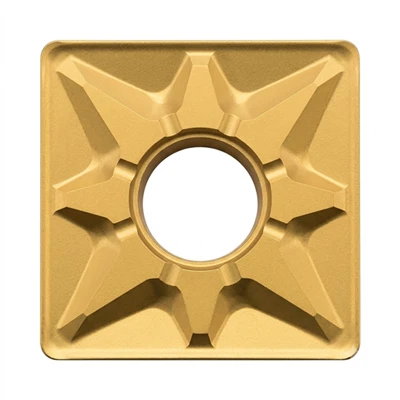
Серија је направљена од двострано-страних, ЦВД-обложених карбидних уметака пројектованих за ИСО П челик, од лаке завршне обраде до тешког испрекиданог тешког сечења. Упарује осам апликација-усклађених геометрија разбијача струготине - ПФ, ПЛ, ПМ, ПЕ, ПР, ПКС, ПИ и ПХ - са три новоразвијене класе, ГПТ6220, ГПТ6225 и ГПТ6230, у целом портфолију ИСО облика, ВСНМГНМГ, ТДНМГНМГ, ТДНМГН ЦН ВНМГ, КНУКС и РНМГ.
Пошто је сваки уметак негативан (размак од 0 степени), обе стране секу: ЦНМГ вам даје четири употребљиве ивице, ВНМГ шест, СНМГ осам - двоструко више од једностраног позитивног уметка исте величине угла. На стабилним ЦНЦ струговима који раде од угљеничног челика, легираног челика и ливеног челика, одатле долази предност у погледу трошкова.
Спецификација
|
Атрибут |
Спецификација |
|
ИСО класа примене |
P- челик (угљеник, легура, ливени челик, феритни/мартензитни нерђајући челик) |
|
Уметни стил |
Негативно, размак од 0 степени, двострано- |
|
Доступни облици |
ЦНМГ, ДНМГ, СНМГ, ТНМГ, ВНМГ, ВНМГ, КНУКС, РНМГ |
|
Геометрије ломача струготине |
ПФ, ПЛ, ПМ, ПЕ, ПР, ПКС, ПИ, ПХ (укупно 8) |
|
Усклађене оцене |
ГПТ6220 · ГПТ6225 · ГПТ6230 |
|
Цоатинг |
Вишеслојни ЦВД - ТиН / ТиЦН / Ал₂О₃ |
|
Резне ивице по уметку |
4 (C, D, V) · 6 (T, W) · 8 (S) |
|
Углови радијуси |
0,4 · 0,8 · 1,2 · 1,6 · 2,0 мм и еквивалентни инчи |
|
Опсег дубине реза |
0,3 мм(ПФ дорада) до8 мм(ПХ тешко сечење) |
|
Компатибилност |
ИСО 1832 - одговара сваком одговарајућем држачу негатива |
Шта значи "негативна П серија".
П је ИСО 513 класа материјала за челик.Уметак класе АП- је пројектован за дугачке, дуктилне струготине и узорак хабања кратера-који производе угљенични челик, легирани челик и ливени челик. Постављање П уметка од нерђајућег или ливеног гвожђа један је од најчешћих узрока непредвидивог века алата у радњи.
Негативан је угао зазора од 0 степени, и то је полуга стварних перформанси.Угао ивице од 90 степени је туп и дебео, тако да преживљава прекинут рез или ковану, љуштену површину далеко боље од оштре позитивне ивице. А пошто нема зазора у горњој страни, уметак је симетричан и може да се окрене - одакле долази удвостручени број ивица.
Компромис{0}}је сила резања: негативној ивици је потребна чврста конфигурација, са чврстим држањем, кратким препустима и довољно снаге и масе вретена да апсорбује оптерећење. На лаганој машини или делу са танким-зидовима, уместо тога користите позитивну геометрију.
Осам геометрија разбијача струготине: ПФ, ПЛ, ПМ, ПЕ, ПР, ПКС, ПИ, ПХ
Разбијач струготине одлучује да ли се струготина савија и ломи или омота око главе као птичје гнездо. Свака геометрија је усклађена са уским опсегом дубине резања и увлачења.
|
Геометрија |
Операција |
Дубина сечења (ап) |
Феед (фн) |
Дизајнерска карактеристика |
|
ПФ |
Финисхинг |
0,3–1,5 мм |
0,08–0,25 мм/обр |
Тростепена{0}}интелигентна{1}}платформа за разбијање чипова |
|
ПЛ |
Завршна до{0}}полузавршна обрада |
0,5–2,0 мм |
0,15–0,30 мм/обр |
Резна ивица{0}}у облику таласа |
|
ПМ |
Полу{0}}завршна обрада |
1,0–3,0 мм |
0,20–0,40 мм/обр |
Позитивна грабуља, дупла{0}} антена подигнута |
|
ПЕ |
Полу{0}}завршна обрада |
1,0–3,0 мм |
0,20–0,40 мм/обр |
Геометрија високе чврстоће ивица |
|
ПР |
Роугхинг |
2,0–5,0 мм |
0,30–0,55 мм/обр |
Равно земљиште велике{0}}ивице |
|
ПКС |
Тешко сечење |
3,0–8,0 мм |
0,40–0,80 мм/обр |
Угао нагиба, смањен отпор резања |
|
ПИ |
Тешко сечење |
3,0–8,0 мм |
0,40–0,80 мм/обр |
Равно земљиште велике ивице{0}}ирине са јаким ломљењем струготине |
|
ПХ |
Тешко сечење |
3,0–8,0 мм |
0,40–0,80 мм/обр |
Таласаста{0}}избочина, уравнотежен отпор у односу на контролу чипа |
Прочитајте три групе:
ПФ и ПЛ завршити.ПФ је први избор, са три-платформом која достиже дубину и храни конвенционалне геометрије које не могу. ПЛ додаје ивицу у облику таласа-за профилисање где дубина сечења варира.
ПМ и ПЕ поклопац полу{0}}завршна обрада.ПМ је опција опште{0}}опције - позитивне грабуље за смањење отпора, двострука-антена за спуштање ради лома чипа. ПЕ мења ломљење чипова{4}}за снагу ивице када је проблем подешавање, а не чип.
ПР, ПКС, ПИ и ПХ уклањају већину материјала.ПР грубе површине са равним, великим ивицама-ширине које преживе прве пролазе-уклањањем скале. ПКС смањује отпор кроз угао нагиба где снага машине ограничава вашу дубину сечења. ПИ задржава снагу ивице на непрекидним тешким пасовима. ПХ, први избор за тешко сечење, балансира отпор према контроли струготине са таласастим-линијама.
Одговарајући разреди: ГПТ6220, ГПТ6225, ГПТ6230
|
Оцена |
Карактер супстрата |
Препоручена операција |
Услови сечења |
|
ГПТ6220 |
Цементирани карбид високе{0}}тврдоће |
Завршна до{0}}полузавршна обрада |
Континуирано и светло прекинуто |
|
ГПТ6225 |
Чврст-ојачани карбид, уравнотежен |
Полу{0}}завршна обрада |
Опште континуирано и прекинуто |
|
ГПТ6230 |
Чврст-ојачани карбид, максимална жилавост са упоредивом отпорношћу на хабање |
Полу{0}}завршна до груба обрада |
Већина прекинутих услова |
Сва три типа носе новоразвијени вишеслојни ЦВД премаз са изузетном адхезију, на подлогама произведеним у оквиру ГЕФОРТЕЦХ процеса: премаз обезбеђује отпорност на хабање, подлога обезбеђује жилавост.
ГПТ6220 је-степен отпорности на хабање - највећа брзина сечења-од три, и најдужи век алата од три на чистим континуираним резовима. ГПТ6225 је избалансирани радни коњ који покрива већину послова{6}}пода. ГПТ6230 је класа жилавости, за испрекидане резове, неуравнотежене делове и коване коже. Кретање низ листу мења брзину за преживљавање.
Сва три су такође доступна у серијама Негативе К, Негативе Г и Поситиве У, тако да се једна класа може стандардизовати у мешовитом инвентару алата.
Уметните облике и ИСО кодове величине
Сваки уметак серије П прати ИСО 1832, тако да вам код на кутији говори шта тачно држите. У ЦНМГ120408:C80 степени ромбички ·Nнегативан, размак од 0 степени ·Mкласа толеранције ·Gдвострано, централна рупа, уземљена периферија ·1212 мм уписан круг ·044,76 мм дебљине ·080,8 мм радијус угла.
|
Облик |
Укључен угао |
Резне ивице |
ИСО пример |
АНСИ еквивалент |
Типична употреба |
|
C- ЦНМГ |
80 степени ромб |
4 |
ЦНМГ120408 |
ЦНМГ432 |
Опште окретање, суочавање, профилисање - подразумевани негативни облик |
|
D- ДНМГ |
55 степени ромб |
4 |
ДНМГ150608 |
ДНМГ442 |
Профилисање и окретање копија, добра приступачност |
|
S- СНМГ |
Квадрат од 90 степени |
8 |
СНМГ120408 |
СНМГ432 |
Тешка груба и обрада, максималне ивице по уметку |
|
T- ТНМГ |
троугао од 60 степени |
6 |
ТНМГ160408 |
ТНМГ332 |
Опште стругање где је троугао већ обрађен |
|
W- ВНМГ |
Тригон од 80 степени |
6 |
ВНМГ080408 |
ВНМГ431 |
Груба до полу{0}}завршна обрада, јака ивица уз добру економичност |
|
V- ВНМГ |
35 степени ромби |
4 |
ВНМГ160404 |
ВНМГ331 |
Фино профилисање, карактеристике малог радијуса |
|
K- КНУКС |
55 степени паралелограм |
2 |
- |
- |
Токарење копија, лагана завршна обрада |
|
R- РНМГ |
Роунд |
Вишеструко |
РНМГ120400 |
РНМГ42 |
Тврди материјали, тешка демонтажа, испрекидане површине |
Последње две цифре АНСИ кода дају полупречник носа у 64 инча: ЦНМГ432 је радијус од 2/64 инча или 0,8 мм. Наручите према шифри коју ваша продавница користи.
Препоручени почетни параметри сечења
|
Геометрија |
Операција |
Вц (м/мин) |
фн (мм/обр.) |
ап (мм) |
|
ПФ |
Финисхинг |
180–300 |
0.08–0.25 |
0.3–1.5 |
|
ПЛ |
Завршна до{0}}полузавршна обрада |
160–280 |
0.15–0.30 |
0.5–2.0 |
|
ПМ |
Полу{0}}завршна обрада |
150–260 |
0.20–0.40 |
1.0–3.0 |
|
ПЕ |
Полу{0}}завршена, нестабилна |
130–230 |
0.20–0.40 |
1.0–3.0 |
|
ПР |
Роугхинг |
120–220 |
0.30–0.55 |
2.0–5.0 |
|
ПКС / ПИ / ПХ |
Тешко сечење |
100–180 |
0.40–0.80 |
3.0–8.0 |
Почетне вредности за ЦВД-обложене негативне уметке од ИСО П челика. За испрекидане резове, смањите Вц за 15–25% и померите се за један корак наниже у геометрији. Потврдите последњи прозор против СВ техничког тима.
Случај примене: груба обрада полуврата у 40Цр
У документованој производњи, аВНМГ080408-ПМубацити у оценуГПТ6220грубо 40Цр (еквивалент АИСИ 5140) полуосовина на ХБ200–340 - 75–219 м/мин, 0,29 мм/обр, 1–2 мм дубина реза, сува. ПМ геометрија је одржавала контролу струготине преко целе дубине--сечења док је ГПТ6220 ЦВД премаз носио површинску брзину на каљеном легираном челику: стабилна, предвидљива операција грубе обраде на делу који је тешко држати.
Негативни наспрам позитивних уметака
|
Негативно (ова серија) |
Позитивно |
|
|
Зазорни угао |
0 степени |
5–11 степени |
|
Снага ивице |
Висока - тупа ивица од 90 степени |
Лакше спустите - оштре ивице |
|
Сила резања |
Високом - је потребна чврста машина |
Низак - одговара лаким машинама и дугим препустима |
|
Ивице по уметку |
4–8, двострано |
2, једнострано- |
|
Цена по ивици |
Најниже |
Више |
|
Први избор за |
Груба обрада, прекинути резови, тврди челик,{0}}производња великог обима |
Завршна обрада, досадна, танки зидови, обојени{0}} |
Изаберите Негативе П серију када се део држи чврсто, када машина има снагу и масу, када је рез тежак или прекинут, или цена алата по ивици утиче на одлуку - стандардне конфигурације за осовине, зупчанике, главчине и прирубнице. Изаберите позитивну геометрију када је део са танким-зидовима, када је шипка за бушење далеко изнад, струг је мали или истрошен, или када завршавате и потребна вам је најмања сила сечења.
Како одабрати прави уметак
Почните од држача који већ поседујете.Код држача фиксира облик, зазор, руку и стил стезања.
Поправите величину и радијус углапрема спецификацији држача и карактеристикама дела: мали радијуси за завршне и слабе делове, велики радијуси за грубу чврстоћу.
Изаберите ломач струготине из посекотине коју ћете заиста покренути, користећи своју стварну дубину сечења и увлачења.
Изаберите оцену на основу стабилности резања: чист и континуиран, ГПТ6220; мешовити, ГПТ6225; прекинут или неуравнотежен, ГПТ6230.
Почните од средине Вц прозора и гледајте чип.Кратки, увијени, сребрни-до-браон чипови значе да сте у праву; жиласти чипови значе да је феед пренизак за геометрију, плави чипови значе да је брзина превелика.
Popularne oznake: негативни уметци за окретање, произвођачи негативних уметака за окретање у Кини, добављачи, фабрика